样品合格量产翻车?一致性的三层核验
样品合格量产翻车?一致性的三层核验
样品合格量产翻车?放大效应要提前验 - 中山虹领技术部 样品和量产的差距,本质是小样走的是试验线,量产走的是大车——涂布宽度、干燥效率、卷取张力都不一样。差距是结构性的,不是供应商不认真。核验一致性要盯三层:工艺、原料、检验覆盖。三层都核过,翻车概率才真正下来。
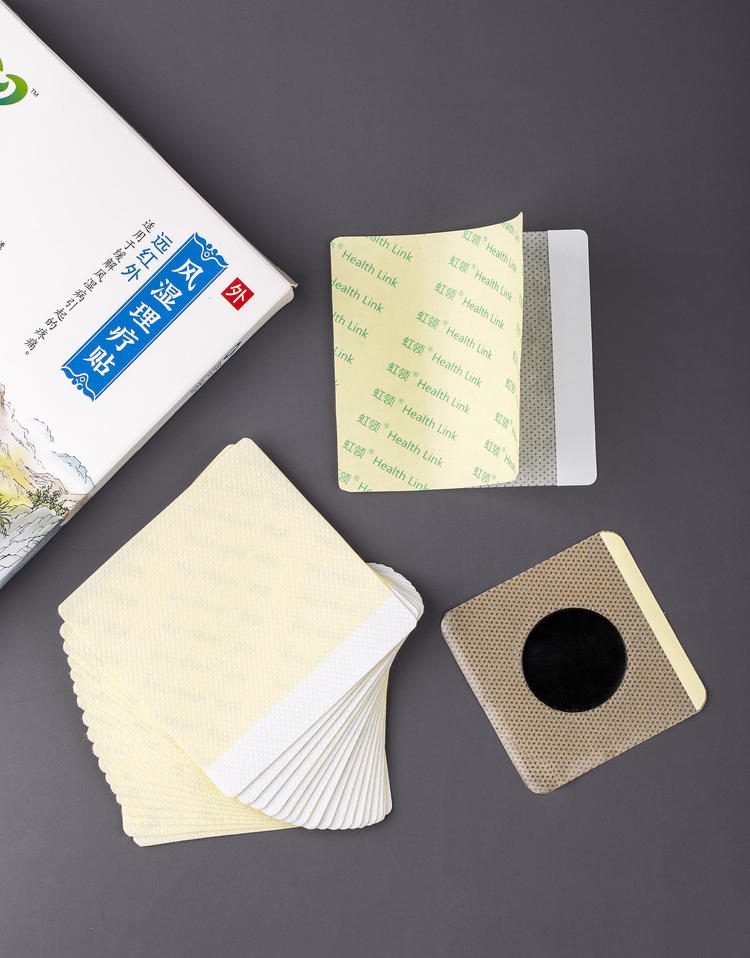
无纺布药贴扇形堆叠与包装盒;样品对比的第一步是堆叠平铺看外观一致性
先说放大效应从哪来。试验线涂布幅宽几十厘米,量产线一到几米;试验线烘箱短、温度曲线可以慢慢调,量产线车速快、烘干窗口窄;试验线手工收卷,量产线张力控制是另一套系统。同一份配方,放大的过程就是重新调一遍的过程——打样合格的结论,到了量产线上只是"待验证的假设"。
工艺层:参数变了没有
核对的不是"配方一样",是工艺参数表:涂布克重的控制精度(量产线的克重波动 CV 值)、烘干温度曲线、车速、卷取张力。让供应商提供量产工艺参数和打样参数的对照——差异点就是风险点。特别是克重:打样时涂 60 g/m²,量产跑偏到 55,剥离力曲线整个移动。
原料层:料是同一批吗
打样用的胶液和量产采购的胶液,是不是同一供应商、同一等级、同一批次体系。原料厂商换批次、换产地,胶液的固含量和分子量分布会有波动。这一层最容易被忽略——"配方没变"这句话掩盖了原料的变化。核验动作:要原料清单和等级说明,变更须通知条款写进质量协议。
检验层:量产批怎么验
打样是全项检验,量产是抽检。抽检方案的覆盖度决定你的风险敞口:抽检项目是不是覆盖关键指标(剥离力、持粘、克重、外观)、抽检频次是多少、异常批的处置流程是什么。别接受"我们有出厂检验"这句话——要看到检验项目清单和记录样式。
三个对策工具
中试批量:在打样和量产之间加一次中批量演练,用接近量产的线速和幅宽跑一批,把放大效应暴露在中试阶段而不是你的订单上。多花的时间是买保险。
封样:打样确认后,双方签封标准样品,性能指标、外观、气味都封进去。量产验收时对着封样比,不凭记忆比。封样一式两份,各存一份。
首件检验(FAI):量产首批到货,做一次全项检验,按封样和规格书逐项对。首件过了,后续按抽检走;首件不过,立刻停线沟通——这时候纠正的成本最低。
| 层 | 核对什么 | 验收动作 |
|---|---|---|
| 工艺 | 克重CV、烘干曲线、张力 | 量产vs打样参数对照表 |
| 原料 | 供应商、等级、变更通知 | 清单留档+变更条款 |
| 检验 | 抽检项目与频次 | 看清单和记录样式 |
| 中试 | 放大演练批量 | 大项目必做 |
| 首件 | 量产首批全项检验 | 过了再走抽检 |
给采购的三个验证动作
第一,下量产单之前,把"参数对照表+原料清单+抽检方案"三件套要齐,缺哪件哪件就是以后的坑。第二,首批到货执行首件全项检验,别图省事直接入抽检节奏。第三,把封样做实——不少纠纷的根源是双方对"合格"的记忆不一致,封样就是那块共同的记忆。
FAQ
Q:中试和量产差多少算正常? 中试的目的就是把差值测出来。关键指标(剥离力、持粘、克重)的均值差在抽检规格区间的四分之一以内(经验值,非标准),放大风险可控;差得多就先调参数再谈量产。
Q:封样有什么用? 两个用处:验收时对表,争议时裁决。封样是双方签字确认的实物标准,比规格书上的数字更有说服力——数字可以各说各话,封样就是那卷胶带。
Q:首件检验谁来签? 建议双方联签:你的来料检验出报告,供应商确认对应批次的数据。单方签字的 FAI,效力打折。首件报告留档,后续批次异常时它是基准。
Q:样品要保存多久? 封样和首件样保存到产品生命周期结束后一段时间,常见做法是与留样同步(一到两年起,经验值,非标准)。保存条件与储存承诺一致,否则封样自己先变了。
边界说明
本文提供样品到量产一致性的核验框架,不构成质量体系咨询,具体流程以双方质量协议与体系文件为准。文中比例与周期为经验口径,不构成商务意见。
本文的局限:作者为供应方,对放大效应的描述基于自家产线经验,其他涂布体系(热熔、溶剂)的放大特性不同。对中试价值的强调可能偏向供应商自身风控立场,请按项目规模自行权衡。
你们上个翻车的量产批,翻车点和打样时的差异点,是同一处吗?如果是,说明放大效应没被预测;如果不是,说明变异来自过程控制——两个根因,两条整改路线,别混着查。